

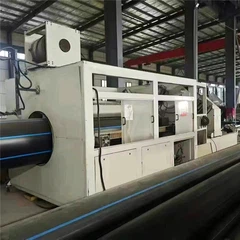

Voor fabrikanten van HDPE-buizen zijn een stabiel hoog rendement, een laag uitvalpercentage en minder ongeplande stilstand rechtstreeks bepalend voor de productiewinst. Veel fabrieken streven alleen maar naar een hogere machinesnelheid, terwijl ze de systematische afstemming van processen en apparatuur negeren.
5 kernfactoren die de productie-efficiëntie van HDPE-buizen beïnvloeden
| Sleutelmodule | Veelvoorkomende problemen bij het beperken van de uitvoer | Eenvoudige en haalbare optimalisatieoplossingen | Verwachte efficiëntieverbetering |
|---|---|---|---|
| Toevoer en voorverwerking van grondstoffen | Grondstof met vocht; nieuw materiaal en gerecycled materiaal ongelijkmatige menging; onstabiele voedingsstroom | 1. Droog gerecycled HDPE-materiaal voordat u het invoert 2. Gebruik een uniforme menging voor PE80 / PE100-grondstof 3. Controleer het vacuümtoevoersysteem regelmatig om verstopping van het materiaal te voorkomen | Verminder beldefecten, verlaag het uitvalpercentage met 5% -12% |
| Extruder- en schroefsysteem (kern) | Algemene schroef slechte weekmaker; schroef slijtage; afwijking van de temperatuurregeling; motorbelasting te hoog | 1. Gebruik een speciale HDPE-barrièreschroef voor volledige plastificering 2. Houd de fout in de temperatuurregeling van het vat kleiner dan of gelijk aan ±2 graden 3. Vervang versleten schroef en vat tijdig | Verhoog de extrusiecapaciteit met 10%-22% |
| Snijkop- en vacuümkalibratiesysteem | Matrijsstroomweerstand hoog; sterven accumulatie; vacuüm onstabiel; koelwater geblokkeerd | 1. Reinig de matrijskop regelmatig om koolstofafzetting te voorkomen 2. Zorg voor een stabiele vacuümgraad in de kalibratietank 3. Zorg voor voldoende koelwaterstroom en de juiste watertemperatuur | Ondersteun hogere transportsnelheid-, vermijd vervorming van de pijp |
| Afvoer-en snijmachine | Slippen van de rups; onstabiele transportsnelheid-; Snijmachine frequente storingen | 1. Vervang de verouderde rubberen pads bij het afhalen-van de rups 2. Synchroniseer de snelheid van de extruder en de afhaal-snelheid via PLC 3. Onderhoud de planetaire snijder regelmatig | Elimineer het knelpunt in de lijnsnelheid en verminder het continu stoppen |
| Dagelijks beheer en onderhoudsbeheer | Onregelmatig onderhoud; frequente maatverandering zonder receptopslag; onjuiste bediening | 1. Bewaar parameterrecepten voor verschillende leidingmaten 2. Maak een checklist voor dagelijkse inspecties 3. Train operators voor de standaard opstart- en afsluitprocedure | Verminder ongeplande downtime met 15%-30% |
Praktische bedieningstips voor een hoger HDPE-buisvermogen
1. Breng plastificatie en productiesnelheid in evenwicht
Verhoog de snelheid van de extruder niet blindelings. Als HDPE-materiaal niet volledig kan worden gesmolten, zullen de leidingen oppervlakterimpelingen, belletjes en een ongelijkmatige wanddikte vertonen. Je moet weer vertragen en tijd verspillen. Suggestie: Pas eerst de temperatuur zone voor zone aan, zorg voor een stabiele smeltdruk en verhoog vervolgens de productiesnelheid stap voor stap.
2. Koelsysteem is het verborgen knelpunt
Veel klanten negeren de koelcapaciteit. Zelfs als de extruder snel kan werken, leidt onvoldoende koeling tot ovaliteit en vervorming van de pijp, zodat de snelheid niet kan worden verhoogd.
- Houd de koelwatertemperatuur onder de 30 graden
- Reinig de sproeikoppen van de vacuümtank en de koelwatertank periodiek. HDPE-leidingen met een grote diameter- hebben een langere koelafstand of een intern koelontwerp nodig.
3. Verminder de stilstandtijd tijdens het wijzigen van de leidingmaat
Het wisselen van maat kost veel productietijd.
- Stel alle productieparameters vooraf- in het PLC-besturingssysteem in
- Bereid de bijpassende snijkop, kalibreerhuls en verwijder -pads van tevoren voor
- Productieorder regelen, continu vergelijkbare buismaten produceren
4. Beheer het aandeel gerecycleerd materiaal redelijk
Als u gerecycled HDPE-granulaat toevoegt, overschrijd dan de aanbevolen hoeveelheid niet. Te veel gerecycled materiaal zal een onstabiele extrusie-output, frequente defecten en een lagere maximale productiesnelheid veroorzaken.
Qingdao Confortune Machinery is gespecialiseerd in HDPE/PPR/PVC-buisextrusielijnen en bedient pijpfabrikanten over de hele wereld. Wij leveren complete HDPE-buisproductiemachines van 16 mm tot 1200 mm en bieden technische ondersteuning, procesparameterbegeleiding en oplossingen voor renovatie van apparatuur om klanten te helpen de productie-efficiëntie te verbeteren, de productiekosten te verlagen en het concurrentievermogen te vergroten.
Hot Tags: tweedehands- 315-630 mm1 laag hdpe pijpvervaardigingsmachine, China tweedehands 315-630 mm1 laag hdpe pijpvervaardigingsmachine fabrikanten, leveranciers,Gebruikte plastic pijpextrudermachine, 90-315 mm HDPE-buisextrusielijn, Gebruikte drielaagse HDPE-lijn, Gebruikte Jwell Pipe Extruder-productielijn, HDPE tweedehands kunststof extruder, 710-1200 mm HDPE-buisleiding