

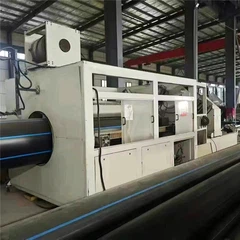

Temperatuurbeheersing is een van de belangrijkste factoren tijdens de productie van DWC-buizen. Een onstabiele temperatuur zal veel voorkomende defecten veroorzaken, zoals een slecht oppervlak, ongelijkmatige wanddikte, zwakke golving en scheuren in de pijp.
Voor de extrusielijn van HDPE-dubbelwandige gegolfde buizen heeft elke verwarmingszone, van de extrudercilinder, de matrijskop tot het vormen van vormblokken, een nauwkeurige temperatuurinstelling nodig. Een goed temperatuurbeheer helpt fabrikanten een stabiele pijpkwaliteit te verkrijgen, afval te verminderen en de productie-efficiëntie te verbeteren.
Aanbevolen temperatuurreferentie voor HDPE DWC-buisextrusie
| Extrusiezone | Aanbevolen temperatuurbereik | Hoofdfunctie |
|---|---|---|
| Voersectie (vatzone 1) | 170‑180 graden | Verwarm de grondstof voor, vermijd voortijdig smelten en materiaalblokkering |
| Smelt- en compressiesectie | 180-200 graden | HDPE-pellets volledig smelten |
| Homogeniserende zone | 190‑210 graden | Maak de smelttemperatuur gelijkmatig en stabiel |
| Co-extrusie snijkop | 195-210 graden | Zorg voor een goede hechting van de binnen-buitenwand en een soepele smeltvloei |
| Vormblokken vormen | 50‑80 graden (waterkoeling) | Corrugatievorm fixeren, voorkomen dat buizen aan mallen blijven kleven |
| Koelwater | 20-25 graden | Snelle koeling, vermindert de innerlijke spanning van de afgewerkte buis |
Veelvoorkomende problemen veroorzaakt door verkeerde temperatuur
- Temperatuur te hoogDe smelt wordt te dun. De gegolfde vorm is gemakkelijk in te klappen, het materiaal kan verslechteren en het buisoppervlak wordt geel.
- Temperatuur te laagGrondstof kan niet volledig worden geplastificeerd. U krijgt een ruw buisoppervlak, een slechte versmelting tussen de binnenwand en de buitenwand en een lage ringstijfheid.
- Ongelijke temperatuur tussen zonesHet leidt tot een onstabiele extrusiesnelheid, fluctuaties in de wanddikte en een ovale buisvorm.
Praktische tips voor temperatuurbeheersing voor DWC-buisextrusielijnen
- Pas de temperatuur stapsgewijs aan, verander geen grote temperatuurwaarden in één keer.
- Houd de temperatuurschommelingen binnen ±2-3 graden voor een stabiele werking.
- Zorg ervoor dat de extrusiesnelheid overeenkomt met de temperatuur. Voor een hoger vermogen is doorgaans een passende temperatuurverhoging nodig.
- Controleer de koelwatertemperatuur regelmatig, heet koelwater vertraagt de vormingssnelheid.
- Als u DWC-buizen met een grote diameter produceert, verhoog dan de matrijskoptemperatuur iets voor een betere smeltvloeibaarheid.
Nauwkeurige temperatuurregeling bepaalt in grote mate de kwaliteit van de afgewerkte HDPE dubbelwandige gegolfde buis. Operators moeten de temperatuurparameters van vaten, matrijzen en matrijzen beheersen, realtime gegevens monitoren en tijdig aanpassingen maken.
Qingdao Confortune Machinery Co., Ltd. levert complete hoogwaardige DWC-buisextrusielijnen met betrouwbaar PLC-temperatuurregelsysteem. Welkom bij contact met ons op voor uw productieproject voor gegolfde buizen.
Hot Tags: gebruikte dubbelwandige gegolfde buisextruder, China gebruikte dubbelwandige gegolfde buisextruderfabrikanten, leveranciers,Gebruikte HDPE pijpvervaardigingsmachine, Gebruikte pijpproductielijn, 90 315mm HDPE-buisextrusielijn, Gebruikte plastic pijpextrudermachine, Gebruikte HDPE pijpmachine, Gebruikte HDPE-buisextrusiemachine