


Tabel met checklists voor defectoorzaken en oplossingen
| Vervormingstype | Belangrijkste oorzaken | Effectieve tegenmaatregelen |
|---|---|---|
| Ovale/platte pijp | Onstabiele koelwaterdruk, onvoldoende vacuümzuiging | Pas de vacuümgraad aan; zorg voor een gelijkmatige waternevelkoeling rond de leiding |
| Doorzakkende vervorming van de pijp | Te hoge smelttemperatuur; afhaalsnelheid komt niet overeen | Verlaag de extrudertemperatuur op de juiste manier; match de afvoersnelheid met de extrusie-output |
| Lokale rimpel en vervorming | Ongebalanceerde koeling, schimmelverstopping | Schone golfkartonvorm; controleer elk koelmondstuk |
| Vervorming na het snijden | Hotpipe-doorsnede zonder volledige koeling; onjuist stapelen | Koel de leidingen volledig voordat u ze doorsnijdt; Leg afgewerkte buizen vlak, vermijd zware druk |
Gedetailleerde uitleg paragrafen
1. Waarom DWC-buisvervorming optreedt tijdens de productie
Buisvervorming is een van de meest voorkomende defecten bij de productie van dubbelwandige gegolfde buizen. Het komt meestal voor in de fase van vacuümvormen, afkoelen of afvoeren. Veel buizenfabrikanten krijgen ovale, platte of gebogen buizen, die de ringstijfheidstest niet kunnen doorstaan en zullen worden afgewezen door kopers van drainageprojecten. De meeste vervormingsproblemen worden veroorzaakt door onstabiele machineparameters en niet door de kwaliteit van de grondstoffen.
2. Vacuüm- en koelsysteem - Het belangrijkste controlepunt
Vacuümkalibratie en koelsectie bepalen de ronde vorm van DWC-buizen. Als de vacuümdruk te laag is, kan de hete gesmolten buis zich niet stevig aan de golfkartonmatrijs hechten. Als het water ongelijkmatig wordt gespoten, koelt de ene kant van de buis sneller af dan de andere kant, waarna de buis ovaal wordt. Operators moeten de waterpomp, sproeikoppen en de druk van de vacuümtank regelmatig controleren.
3. Snelheidsafstemming tussen extruder en afstand
Het niet overeenkomen van de snelheid is een andere vaak voorkomende oorzaak van het doorzakken van pijpen of vervorming door uitrekken. Wanneer de afvoersnelheid hoger is dan de extrusie-output, zal de buis dun worden getrokken en vervormd. Als de afvoersnelheid te laag is, stapelt het materiaal zich op en veroorzaakt het kreukels. Gesynchroniseerde parameterinstelling is essentieel voor een stabiele productie.
4. Oplossing aan de machinezijde van Qingdao Confortune Machinery
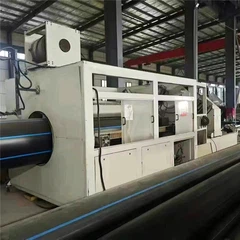
Een goed geconfigureerde DWC-buisextrusielijn kan het risico op vervorming aanzienlijk verminderen. Onze productielijnen zijn uitgerust met een nauwkeurig vacuümcontrolesysteem, een uniforme koelunit met meerdere zones en een synchrone snelheidsregistratiefunctie. Het helpt pijpproducenten stabiele bedrijfsomstandigheden te behouden en defecten efficiënt te verminderen.
Conclusie
Als u op zoek bent naar een betrouwbare productielijn voor dubbelwandige gegolfde buizen, neem dan gerust contact op met Qingdao Confortune Machinery Co., Ltd. Wij kunnen u professionele productieoplossingen bieden.
Hot Tags: gebruik pe dubbele-gegolfde wandbuizen, China gebruik pe dubbele-gegolfde buizenfabrikanten, leveranciers,Gebruikte pijpleiding, Gebruikte pijpextruder voor de extrusie van gasleidingen, gebruikte pijpextruder voor continue extrusie, Tweedehands productielijn voor kunststof extrusie, gebruikte pijpextruder met precisiecontrole, Tweedehands accessoires voor pijpextrusie